案例情境:精密射出工廠如何用設備耗能分析降低待機浪費
一、案例背景:老舊油壓機待機仍在吃電
以下為精密射出工廠的示意案例,用來說明分析方法,不代表特定客戶實績。工廠有多台油壓射出機、乾燥機與冷卻設備,生產高峰時總電量容易被當成唯一指標;但實際上,部分老舊機台在換模、等料與夜間待機仍維持較高功率。
團隊先不急著宣布汰換設備,而是把單機電量、工單、加工時間、良率與待機狀態對齊,確認浪費是否集中在特定機台與特定時段。
二、射出工廠的單機分析架構
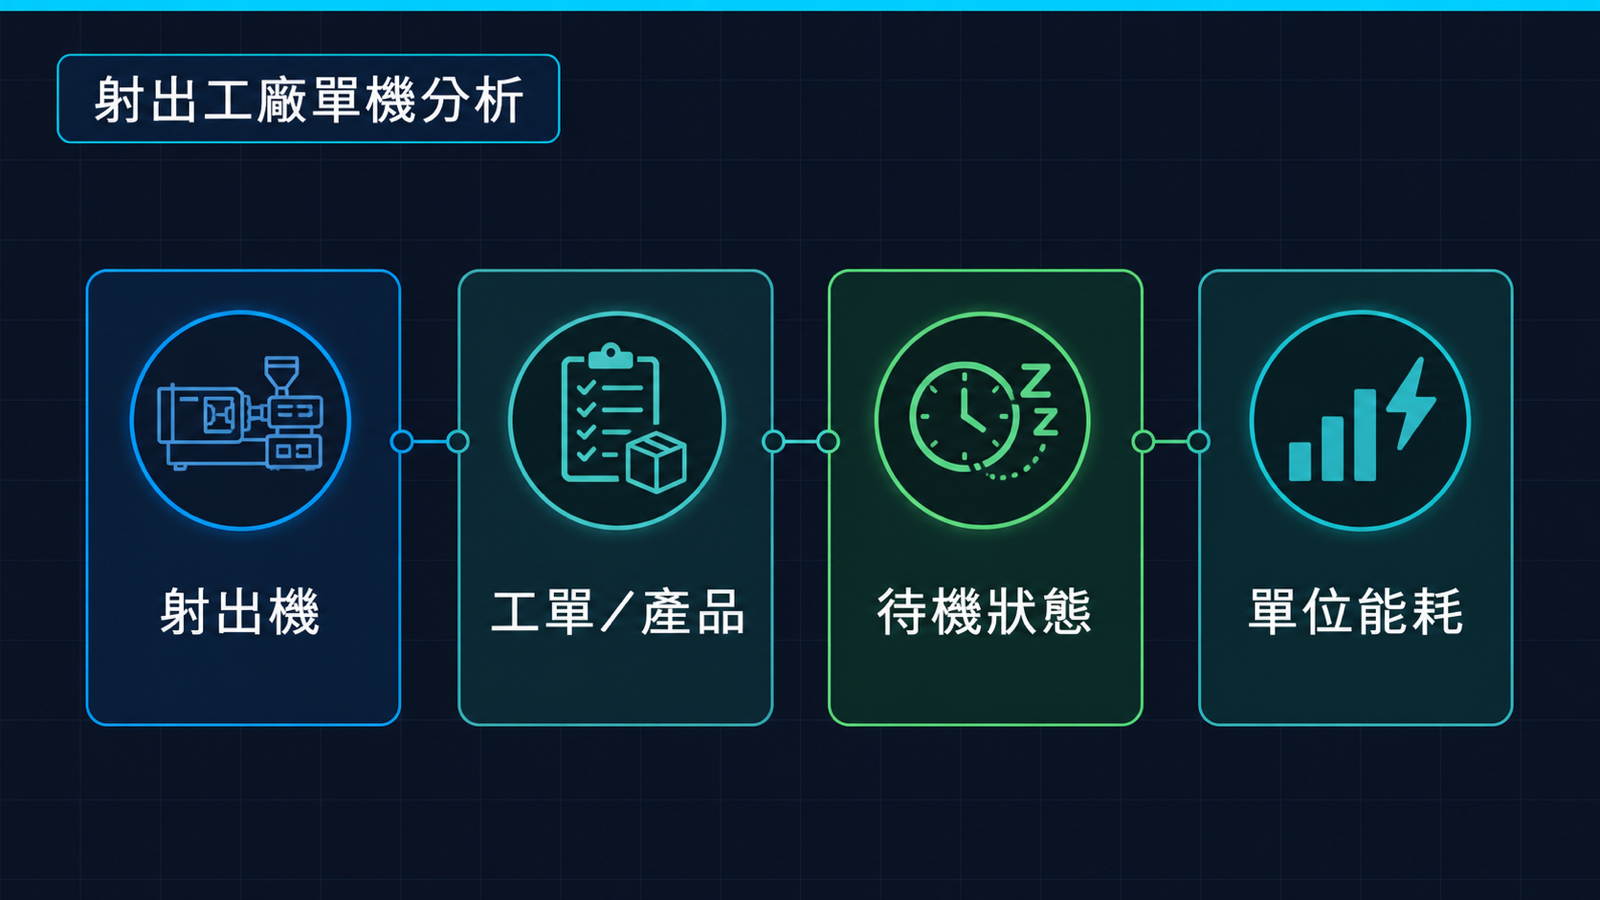
1. 對齊設備與工單
每台機器建立固定設備編號,將分項電表的時間戳與工單、模具、產品數量及良率連結。換模與等料要標記為獨立狀態,避免把非生產時間混進加工能耗。
2. 找出待機基載
Dashboard 將加工、待機、換模與關機分色,並比較同類產品在不同機台的單位能耗。若某台機器在沒有工單時仍長時間維持高功率,就列入設定、保養或改造評估。
3. 比較改善選項
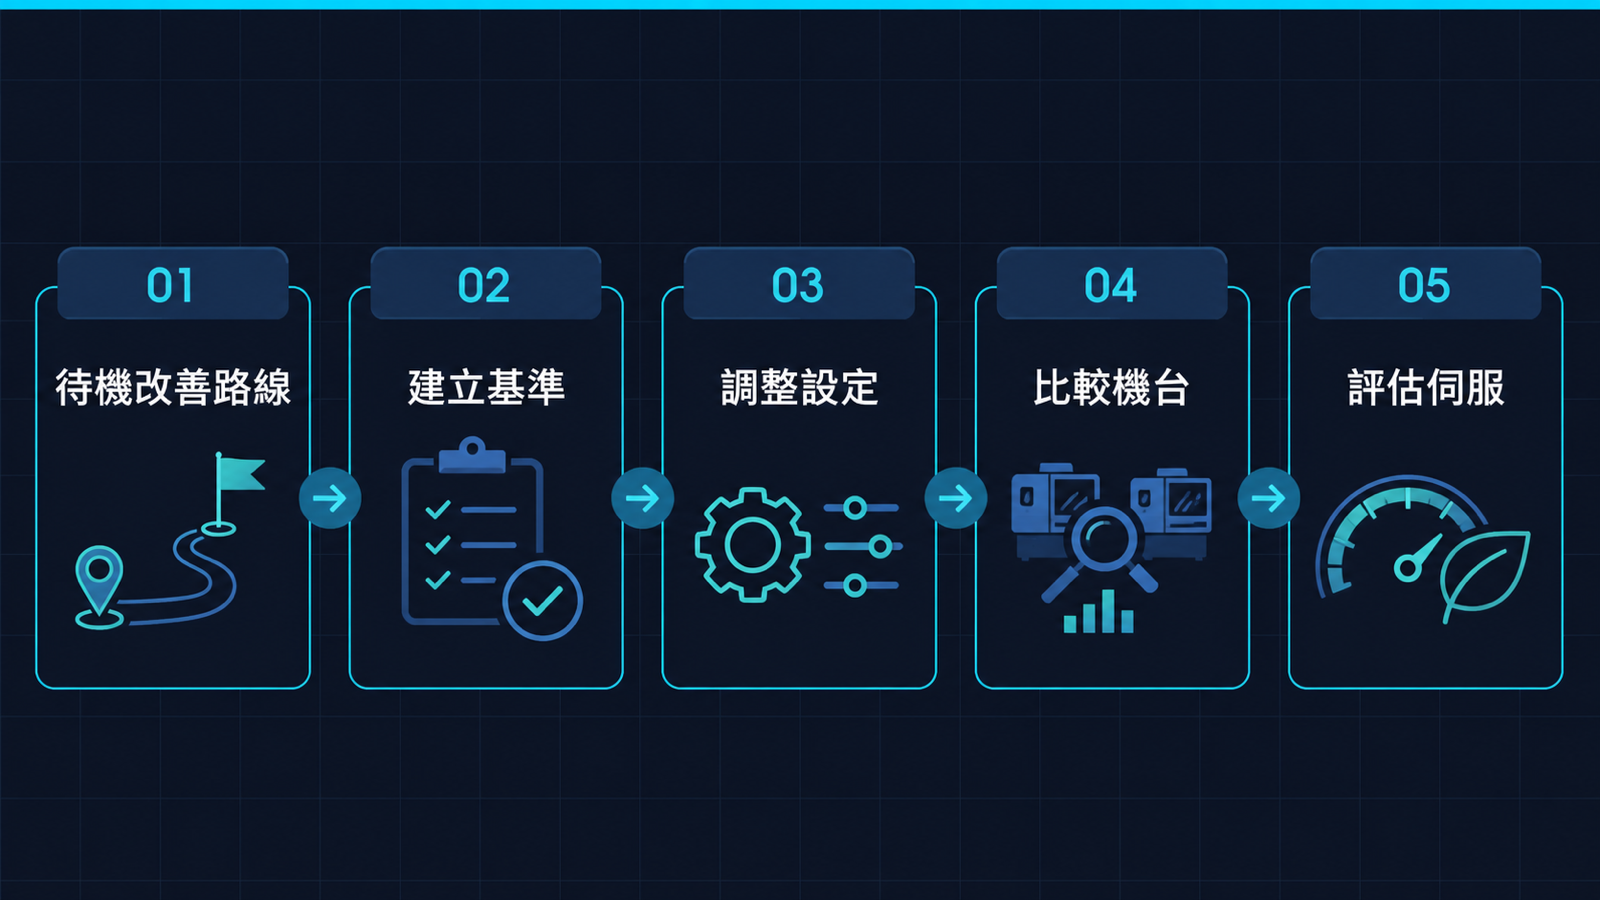
工程團隊可先檢查油壓設定、保溫時間與關機排程,再比較全電伺服機或控制升級的投資回收。設備替換不能只看節電量,也要確認週期、良率、維護與產能。
三、示意案例的改善與驗證
第 1 個月建立機台基準與待機事件;第 2 個月先調整非生產時段設定與關機 SOP;第 3 個月比較調整前後的待機占比與單位產品能耗;若資料支持,再評估以全電伺服機取代高待機油壓機。
若將「單位能耗降低 12%」設定為示意目標,必須以相同產品、相近產量與相同品質門檻驗證。12% 是專案假設,不應在未完成量測與排除季節因素前當作已實現成果。
四、案例導入的四個防錯重點
- 不要把老舊設備直接等同於唯一原因。
- 待機功率要與工單、換模與等料狀態一起看。
- 設備替換須同時評估產能、品質、維護與投資。
- 改善後要保留原始曲線與驗證期間,避免只看平均數。
五、結論:先量出浪費,再決定要不要換機
射出工廠的設備能效改善,可以先從待機狀態與單位產品能耗開始。當資料證明浪費集中在特定機台,企業才有足夠依據評估設定調整、保養或設備更新,投資討論也會更精準。
對應服務
禹芃科技可協助建立射出與加工設備的分項量測、工單分析與待機改善驗證流程。
對應服務 CTA:能源管理